|
|
|
Политика Экономика Проиcшествия Общество Спорт Культура и искусство Знаменитости Наука и технологии Авто Интернет Женские советы Питание Обустройство дома Строительство  Лента свежих новостей 23 сен. | 20:22
Рабочие из Северной Кореи для российских компаний: особенности привлечения персонала 23 сен. | 20:17
Современный фитнес-клуб «Олимпия СПОРТ» в Иваново 19 сен. | 12:42
Психолог, психотерапевт, психиатр: кто чем занимается 19 сен. | 12:35
Как определить возможный дефицит витамина D 19 сен. | 07:25
Как найти няню советы по выбору проверке и безопасному найму |
Станок для сварки ПНД-труб: как выбрать оборудование и где его применять
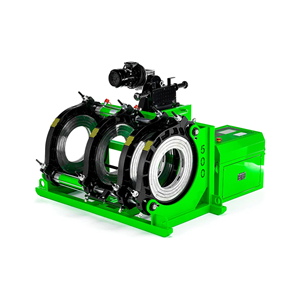 ПНД-трубы (полиэтилен низкого давления) широко применяются в системах водоснабжения, газораспределения, канализации и технологических трубопроводах благодаря коррозионной стойкости и долговечности. Качество соединений в таких сетях напрямую влияет на герметичность, срок службы и безопасность всей магистрали. Правильно подобранное оборудование и соблюдение технологических режимов позволяют получать прочный монолитный шов, устойчивый к давлению и температурным колебаниям. Ниже рассмотрены ключевые критерии подбора, особенности эксплуатации и типовые задачи, где сварка ПНД наиболее востребована. Как выбрать оборудование для сварки ПНДОпределите способ соединения и диапазон диаметровДля ПНД применяют несколько технологий, но наиболее распространены стыковая сварка и электромуфтовая сварка. Стыковая подходит для прямых участков и дает экономичный шов без дополнительных фитингов, а электромуфтовая удобна в стесненных условиях, при ремонтах и в местах, где сложно обеспечить точную соосность. При выборе учитывайте рабочий диапазон диаметров: от небольших (например, для частных сетей) до крупных магистралей. Чем шире диапазон, тем важнее стабильность центровки и равномерность прижима, чтобы торцы сходились без перекосов. Оцените конструкцию и комплектациюКлассическое оборудование для стыковой сварки включает центратор (зажимы), торцеватель (фрезу), нагревательную плиту и привод/механизм прижатия. Важно, чтобы зажимы надежно фиксировали трубу без повреждения поверхности, торцеватель снимал ровный слой по всей площади торца, а нагревательная плита обеспечивала равномерный прогрев.
Если предполагаются регулярные монтажи и большие диаметры, целесообразно рассматривать более мощные решения с контролем давления и повторяемостью режимов. Для эпизодических работ на малых диаметрах достаточно компактных вариантов при условии корректной центровки. Проверьте параметры управления и контроляПовторяемость результата достигается не только опытом монтажника, но и возможностью стабильно выдерживать режимы: прогрев, выдержку, смену плиты и давление осадки. Чем проще контролировать эти этапы, тем меньше риск дефектов, особенно при серийных стыках.
Критерии подбора оборудования под диаметр, SDR и материал трубСтанок для сварки ПНД-труб и его подбор начинается с сопоставления его рабочих диапазонов с параметрами трубопровода: наружным диаметром, SDR и маркой материала (PE80/PE100/PE100-RC и др.). Ошибка на этом этапе приводит к нестабильному прогреву, «плавающему» давлению, неправильной геометрии грата и, как следствие, к снижению надежности стыка. Правильно подобранное оборудование обеспечивает: точную центровку, равномерную торцовку, стабильную температуру нагревателя, воспроизводимое давление в фазах нагрева и осадки, а также корректную фиксацию времени циклов. Ниже – практические критерии, по которым удобно сверять требования проекта и возможности станка. На что ориентироваться при выборе
Итог: оборудование подбирают не «по диаметру в целом», а по связке OD + SDR + материал, с учетом условий монтажа и требований к контролю параметров. Чем ближе возможности станка к расчетным режимам и чем выше повторяемость (давление, температура, время), тем стабильнее качество сварных соединений и ниже риск скрытых дефектов.
|